导热凝胶点胶出现针头堵塞、断胶,是什么工艺原因?怎么解决?
在车载电源、储能 BMS、光模块、功率半导体散热产线,导热凝胶自动化点胶已经成为主流工艺。很多工程师经常遇到同一个难题:导热凝胶点胶过程针头堵塞、间歇性断胶、胶条粗细不均,频繁停机换针、清理管路,拉低良率、拖慢节拍。很多人第一反应是材料不行,实际上大部分堵针、断胶问题,都来自工艺参数匹配不当、供料流程管控不到位。
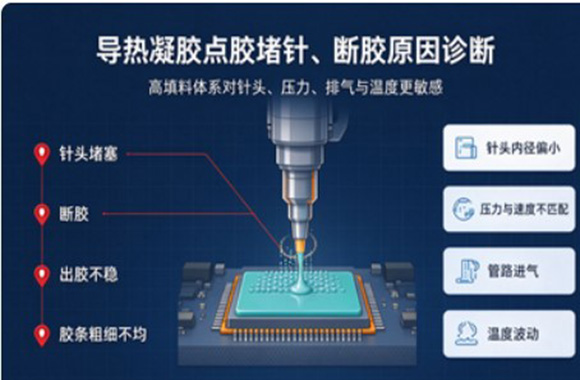
导热凝胶属于高填料复合体系,大量陶瓷导热粉体分散在硅油基体中,流变特性和普通胶水差异很大,对供料压力、针头选型、点胶速度、环境温度、停机管控都非常敏感。同样一款导热凝胶,在 A 产线点胶顺畅,换到另一条产线频繁堵断,核心就是工艺窗口没有匹配材料流变属性。
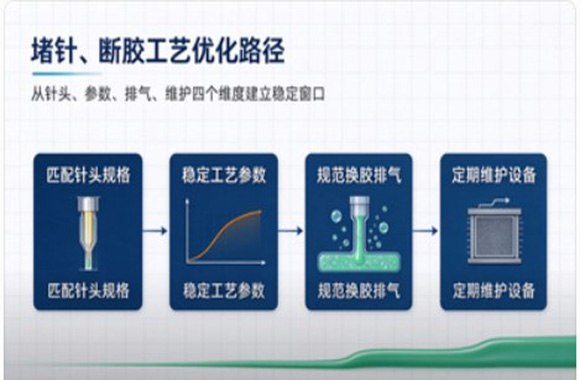
首先梳理引发针头堵塞、断胶的核心工艺原因。
第一,针头内径选型不匹配,违反填料粒径匹配原则。高填料导热凝胶选型有通用工程准则:针头内径至少是体系最大填料粒径的 3~5 倍。如果针头规格偏小,粉体颗粒容易在针口架桥团聚,逐步堆积形成堵塞;针头越细,胶体流动阻力越高,背压上升,极易出现出胶中断、拉丝断胶。很多产线为了控制胶点大小盲目选用细针头,是堵针最高发的工艺误区。
第二,工艺参数失衡,压力、移动速度、触变特性不匹配。导热凝胶有特定触变区间,适合自动化点胶的触变指数一般在 3~6 区间。触变指数过高,胶体剪切变稀之后恢复过快,点胶移动速度快就容易拉断胶条;触变指数偏低,又会出现溢胶、塌胶。同时供料压力设置不合理,压力过小出胶断续;压力过大,会造成油粉分离,硅油优先挤出,粉体在针头、阀口富集结块,慢慢堵塞针头。车间环境温度波动也是关键工艺变量,温度升高粘度下降,温度降低粘度飙升,同样压力下出胶量大幅波动,出现时而堵针、时而断胶。
第三,供料排气与换胶工艺管控缺失。更换胶筒、接驳管路之后,管路、阀腔内部裹入空气气泡,气泡抵达针头位置就会出现阶段性断胶,气泡排出后又恢复出胶,呈现间歇性断胶特征。很多产线省略换胶后排废排气步骤,直接上机生产,空气滞留是量产中断胶的常见隐形工艺问题。长时间停机没有做防堵工艺保护,针尖残留胶体表层结皮,再次启动点胶,结皮硬块直接堵塞针孔。
第四,管路、阀组工艺维护流程缺失。管路弯折、管路内径突变、滤网长期不更换,填料团聚物持续累积,逐级往针头方向迁移;点胶阀内部活塞、密封圈磨损,压力输出不稳定,压力脉冲冲击胶体,加速粉体团聚,叠加诱发堵针断胶
针对以上工艺问题,金菱通达GLPOLY给出量产可落地的分层解决方案,工程师可以按顺序逐项排查验证。