导热凝胶点胶时出现断胶,原因解析及处理办法
导热凝胶点胶时突然断胶,是产线上最让人头疼的问题之一:胶条出现断点、出胶忽大忽小,轻则返工,重则整批散热失效。断胶的原因可能出在材料、设备或工艺上,盲目加大气压或换料往往治标不治本。本文梳理导热凝胶点胶断胶的常见表现和 6 大原因,并给出“先胶后机再工艺”的排查处理方法,帮你快速定位问题。
一、先看表现:断胶通常有 4 种“症状”
排查之前,先观察并记录断胶的具体表现,不同表现对应不同原因:
- 胶条中间出现断点——出胶突然中断后又恢复;
- 出胶量忽大忽小——胶条时粗时细;
- 间歇性不出胶——时好时坏,没有规律;
- 逐渐变细直至断胶——开始正常,运行一段时间后胶条越来越细。
经验上,“突然断、又自己恢复”多与供料系统空气有关;“逐渐变细”则多指向堵塞或余料不足。记录好症状,排查会快很多。
二、导热凝胶断胶的 6 大原因
材料原因
1. 填料沉降与油粉分离。导热凝胶由硅油和导热填料组成,两者密度差大,静置久了粉体下沉、硅油上浮。轻微沉降会造成出胶不均,严重时粉体在喷嘴附近结块、堵住针头。点胶压力过大,还会把起润滑作用的硅油大量挤出,加速油粉分离。
2. 供料系统残留空气。胶筒、管路中残留的空气随供料移动到出胶端,就会出现“正常出胶→突然断胶→再次恢复”的典型现象——换胶筒、重新接管路之后尤其常见。
3. 粘度过高或材料过期。导热凝胶粘度过高(超过约 60 万 mPa·s)需要更大压力,容易堵针、断续出胶;行业自动化点胶的主流适配区间是 20 万~35 万 mPa·s。材料过期或高温存放,会导致固化剂失效、析油量上升,同样引发断胶。
设备原因
4. 针头和滤网堵塞。高填料导热凝胶中的颗粒或团聚体,很容易卡在 0.3~1.0mm 的细针嘴里;滤网堵塞也会造成出胶量不均。
5. 气压不稳与密封老化。气压波动、管路漏气、密封圈老化渗油,都会让出胶量失稳;活塞泵压力波动较大,还容易把油和粉“挤分家”。
工艺原因
6. 粘度、温度与触变指数不匹配。车间温度波动会改变导热凝胶粘度;触变指数过低容易流淌变形、过高则拉丝断胶(合理区间约 3~6);针嘴内径与填料粒径不匹配、点胶速度过快,也会引发断胶。
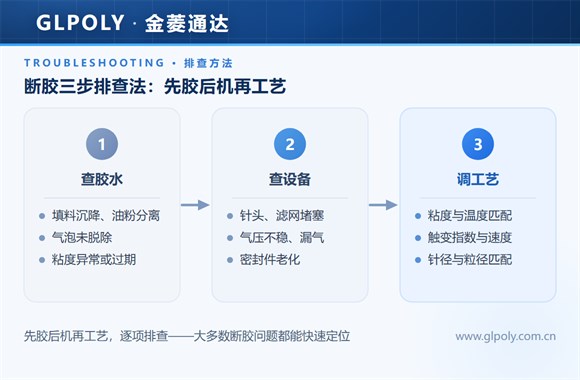
三、处理方法:三步排查法
遇到导热凝胶断胶,建议按“先胶后机再工艺”的顺序排查,避免方向性错误:
第一步,查胶水(材料)。确认是否过期、储存是否合规;观察胶筒有无分层、析油;换一支新胶筒对比——若恢复正常,问题多在材料状态或供料环节。
第二步,查设备。检查胶筒与管路是否完成排气;清洗或更换针头、滤网;检查气压稳定性与密封圈状态。
第三步,调工艺。按导热凝胶粘度匹配点胶压力与速度;选择合适内径的针嘴;保持车间温度稳定,必要时加装温控模块。
常见症状的快速对照处理:
| 断胶表现 | 常见原因 | 快速处理 |
|---|---|---|
| 固定位置规律断点 | 针头局部堵塞、胶内气泡 | 清洗或更换针头;真空脱泡 5~10 分钟 |
| 突然断、又恢复 | 供料系统残留空气 | 排气;检查胶筒与管路连接处 |
| 逐渐变细至断胶 | 余料不足、沉降、堵塞 | 换胶筒;清洗管路;检查有无分层 |
| 出胶忽大忽小 | 气压不稳、密封老化 | 稳压、更换密封件;评估改用螺杆泵 |
| 拉丝、断不干净 | 触变指数偏高 | 调整速度与压力,选触变指数 3~6 的材料 |
| 天冷后开始断胶 | 低温导致粘度上升 |
回温后使用;车间恒温
|
四、如何预防断胶?
- 选对材料:优先选择抗沉降配方的产品(多级级配填料、表面改性工艺),从源头降低油粉分离风险;透明包装可直观检查有无分层。
- 管好设备:高填料导热凝胶建议用螺杆泵供料,出胶更平稳、压力波动更小;密封圈定期更换。
- 参数标准化:把粘度适配区间、触变指数、气压范围(约 0.2~0.6MPa)、针嘴内径等写进作业标准,减少人为波动。
- 储存规范:25℃ 以下避光保存、先进先出、避免囤货;低温储存后先回温再使用。
- 日常维护:每天清洁喷嘴并做排胶测试;每周检查滤网;每月保养泵体与密封件。
-
五、常见问题 FAQ
Q1:断胶后加大气压能解决吗?
A:不一定,甚至可能加重问题。气压过大可能把硅油挤出、加速油粉分离。正确做法是先排查空气、堵塞和材料状态,再从低压稳步调到稳定出胶。
Q2:换了新胶筒还是断胶,是什么原因?
A:重点转向设备端:针头/滤网是否堵塞、气压是否稳定、密封件是否老化。如果确认设备和参数相同、只有胶筒不同,则原胶筒大概率是沉降或过期问题。
Q3:导热凝胶点胶用什么泵更稳定?
A:高填料凝胶建议优先考虑螺杆泵。相比活塞泵,螺杆泵输送平稳、压力波动小,能减少油粉分离和断胶风险。
六、结语
导热凝胶断胶不可怕,怕的是乱修。记住“先材料、再设备、后工艺”的排查顺序,配合规范的点胶参数与日常维护,绝大多数导热凝胶断胶问题都能快速定位、稳定解决。
金菱通达(GLPOLY)深耕导热材料 18 年,产品线覆盖导热凝胶、导热垫片、导热胶、导热结构胶等,服务光通信、新能源汽车、航空航天等领域客户。如果你正在评估导热凝胶的选型与点胶工艺,欢迎联系我们获取技术建议与免费样品。